

生产异常天天有,处理全靠吼
在工厂干过的都知道,每天生产不可能一帆风顺。
设备突然停机、来料不合格、工人操作失误、工艺参数跑偏、工装夹具损坏……异常状况层出不穷。
问题是,很多工厂处理异常的方式还停留在”发现了→打电话→找人→现场协调→解决”的模式,全靠人盯人、嘴对嘴。
效率低不说,关键问题还容易重复发生。
生产异常有多常见
一个典型的中小机加工车间,每天可能遇到的异常:
| 异常类型 | 常见表现 | 影响 |
|---|---|---|
| 设备异常 | 突然停机、精度漂移、异响 | 停线等待,产能损失 |
| 来料异常 | 尺寸超差、材质不对、表面缺陷 | 停工待料或批量返工 |
| 质量异常 | 首件不合格、批量超差、表面不良 | 返工报废,交期延误 |
| 工艺异常 | 参数不对、程序错误、刀具异常 | 产品报废,设备风险 |
| 人员异常 | 缺勤、操作失误、交接不清 | 产能下降,质量波动 |
保守估计,一家50人左右的工厂,每天至少发生3-5起需要处理的异常。多的时候十几起也不稀奇。
传统的异常处理有多低效
大多数工厂处理异常的流程是这样的:
- 操作工发现异常(设备声音不对/产品尺寸超差/材料有问题)
- 跑去找班组长汇报
- 班组长判断一下情况,如果解决不了,去找车间主任
- 车间主任再协调维修、品质、工艺等相关部门
- 相关人员到场,排查问题,处理异常
- 恢复生产
- 班组长可能在忙别的事,找不到人
- 车间主任可能在开会,没及时看到
- 维修人员在处理另一个故障,要排队
- 品质人员要等其他零件检完才能过来
- 一级异常(重大):整线停产、批量质量问题、安全隐患 → 立即上报,多部门协同处理
- 二级异常(中等):单台设备停机、单个工序异常 → 班组长处理,报车间主任知悉
- 三级异常(轻微):个别产品不良、轻微参数偏移 → 操作工按标准流程自行处理
- 尺寸超差 → 停机→检查刀具→检查装夹→重新对刀→首件确认→恢复生产
- 来料不合格 → 隔离→通知品质→通知采购→等处理意见
- 设备异常:设备联网后自动检测异常参数,自动触发报警
- 质量异常:首件检测数据录入后,系统自动判断是否超差,超标自动报警
- 物料异常:来料检验不合格,系统自动通知采购和仓库
- 异常发生时间、发现人
- 异常类型、原因分析
- 处理措施、恢复时间
- 后续改善建议
- 如果设备异常最多 → 加强设备预防性维护
- 如果来料异常最多 → 加强供应商管理
- 如果质量异常集中在某个工序 → 优化工艺参数或加强首件确认
- 如果某个班次异常率高 → 排查是不是人员技能不足或交接班有问题
看起来流程没问题,但实际上每一步都可能有延迟:
一个本来10分钟能解决的问题,层层传递后可能变成1小时甚至更久。
这中间的等待时间,整条产线都在空转。算一下每小时的产能损失,就知道这个代价有多大了。
高效处理异常的关键
1. 异常分级,不要事事都上报
把所有异常都按影响程度分个级:
有了分级,操作工遇到三级异常自己能处理就处理了,不用什么事都找领导。班组长集中精力处理二级异常,车间主任只关注一级异常。
效率立刻就上来了。
2. 标准化处理流程
每种类型的异常,都整理一个标准的处理步骤。
比如:
操作工遇到异常,按照标准流程一步步执行,不用等人指示。
这些标准流程从哪来?就是平时处理异常积累的经验,整理固化下来。
3. 用系统加速异常响应
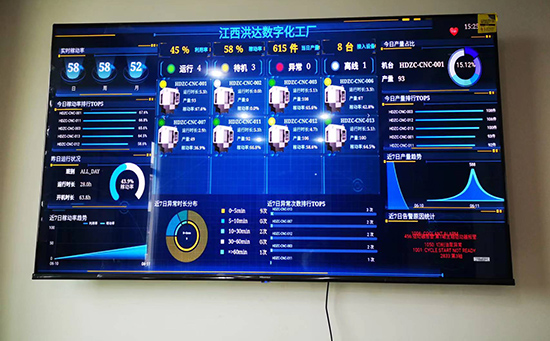
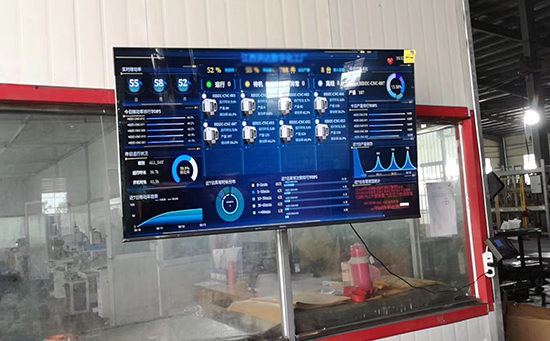
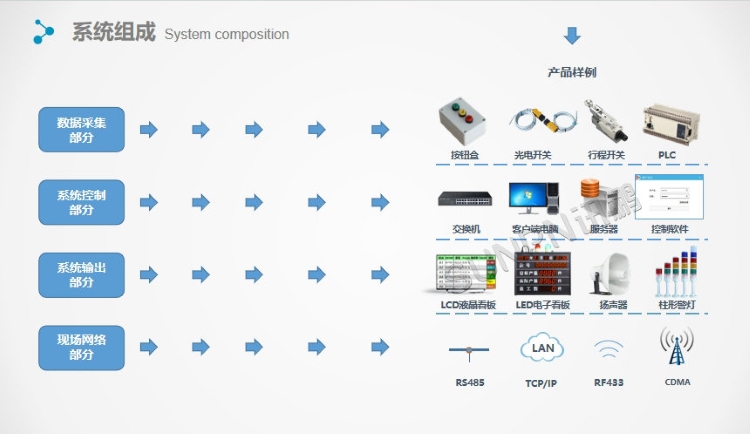
现在很多管理系统都有”异常报警”功能。
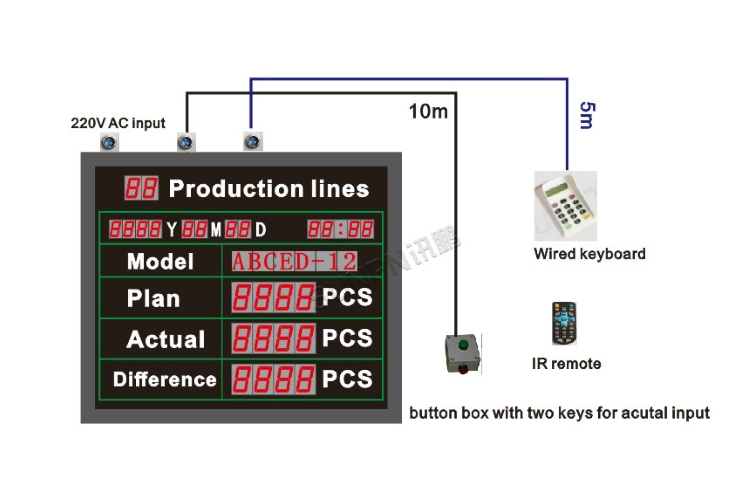
操作工发现异常,在系统里(手机或平板上)一键上报,系统自动通知相关人员。不用再到处找人、打电话。
高级一点的做法:
从”人传人”变成”系统推”,响应速度能快好几倍。
4. 异常记录与复盘
这一点最重要,但大多数工厂做得最差。
每次异常处理完后,要在系统里做记录:
积累三个月数据后,做个简单的分析:
哪种异常最多?哪个工序最常出问题?哪个班次异常率最高?重复发生的异常有哪些?
你会发现,80%的异常可能就集中在20%的原因上。集中精力解决这几个主要原因,异常率就能大幅下降。
从”救火”到”预防”
异常管理的最高境界不是”处理得快”,而是”不发生”。
通过异常数据的积累和分析,你可以发现规律、找到根因,从源头上预防异常发生:
数据是你预防异常的最好武器。
写在最后
生产异常不可怕,可怕的是每次都是”救火式”处理——火烧起来了才去灭,灭完了也不总结,下次同一个地方又着火。
把异常管理做成一个闭环:快速响应→标准处理→记录复盘→根因分析→预防措施。
每处理一次异常,就积累一次经验。日积月累,异常会越来越少,工厂会越来越稳。
这才是真正的”管理出效益”。