

老师傅一退休,整条线都不会干了
这个问题,做工厂的迟早会碰到。
干了二三十年的老师傅要退休了,他一走,那些”看脸色就知道温度够不够””听声音就知道刀该换了”的绝活,也跟着走了。新来的年轻人摸不着门道,整条产线的水平直接掉一截。
这不是个别工厂的问题,是整个制造业的痛。
经验断层的痛,越来越多工厂在感受
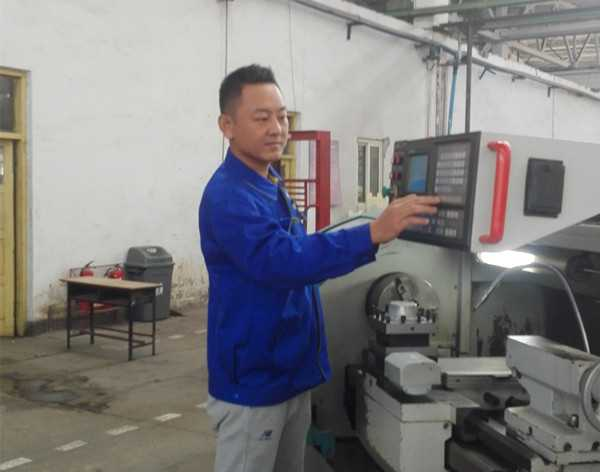
十年前,工厂里50岁以上的老师傅占大半,年轻人虽说不多,但好歹有师傅带着。现在情况反过来了——老师傅一批批退休,年轻人不愿意进工厂,能留下来的更少。
有家做精密加工的厂,老板跟我说:”我最担心的不是订单,是人。我的核心操机师傅再干三年就退了,他那个手艺,整条产线没第二个人接得住。”
这种情况在CNC加工、模具制造、铸锻、焊接这些靠”手艺吃饭”的行业特别普遍。
老师傅的经验,本质上是隐性知识——他知道怎么做,但说不清为什么这么做。
你问他”这个参数怎么定的”,他说”凭经验”。你问他”这个声音不对怎么办”,他说”听多了就知道了”。这些东西写不进操作手册,也很难通过培训传授。
传统师徒制的局限
过去靠”师傅带徒弟”解决这个问题,确实管用。但现在有几个现实困难:
第一,时间成本太高。 一个成熟的操机师傅至少要3-5年培养,现在工厂节奏这么快,哪有那么多时间慢慢带?
第二,师傅不愿教、徒弟不愿学。 说句实话,有些师傅怕”教会徒弟饿死师傅”,核心技巧有所保留。而年轻人觉得工厂苦、来钱慢,干两年就跑了。
第三,师徒制不可复制。 一个师傅最多带两三个徒弟,如果工厂有十条产线、二十个关键工位,靠师徒制根本覆盖不过来。
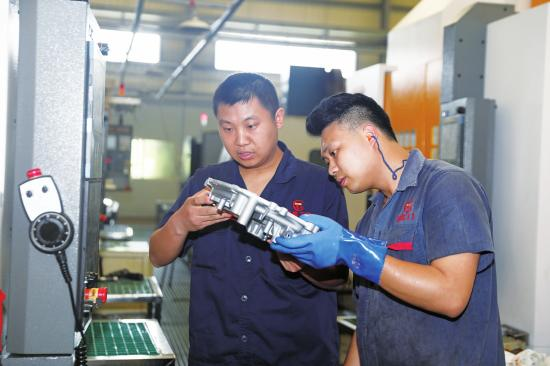
现在有些工厂在怎么做
说几个我见到过的实际做法,不一定完美,但至少在尝试解决。
1. 关键工序的”参数化记录”
有家五金加工厂,把老师傅常用的加工参数全部做了系统记录。
不是简单地写个操作手册,而是把每一类材料、每一种工序的切削参数、进给速度、冷却液配比等,全部量化记录下来。老师傅边操作边口述,旁边有人负责记录和拍照。
这些参数录入系统后,新人调机的时候可以直接查系统,不用每次都去问师傅。虽然不能替代老师傅的”手感”,但至少80%的常规工况有标准参数可以参考。
2. 视频化的”经验切片”
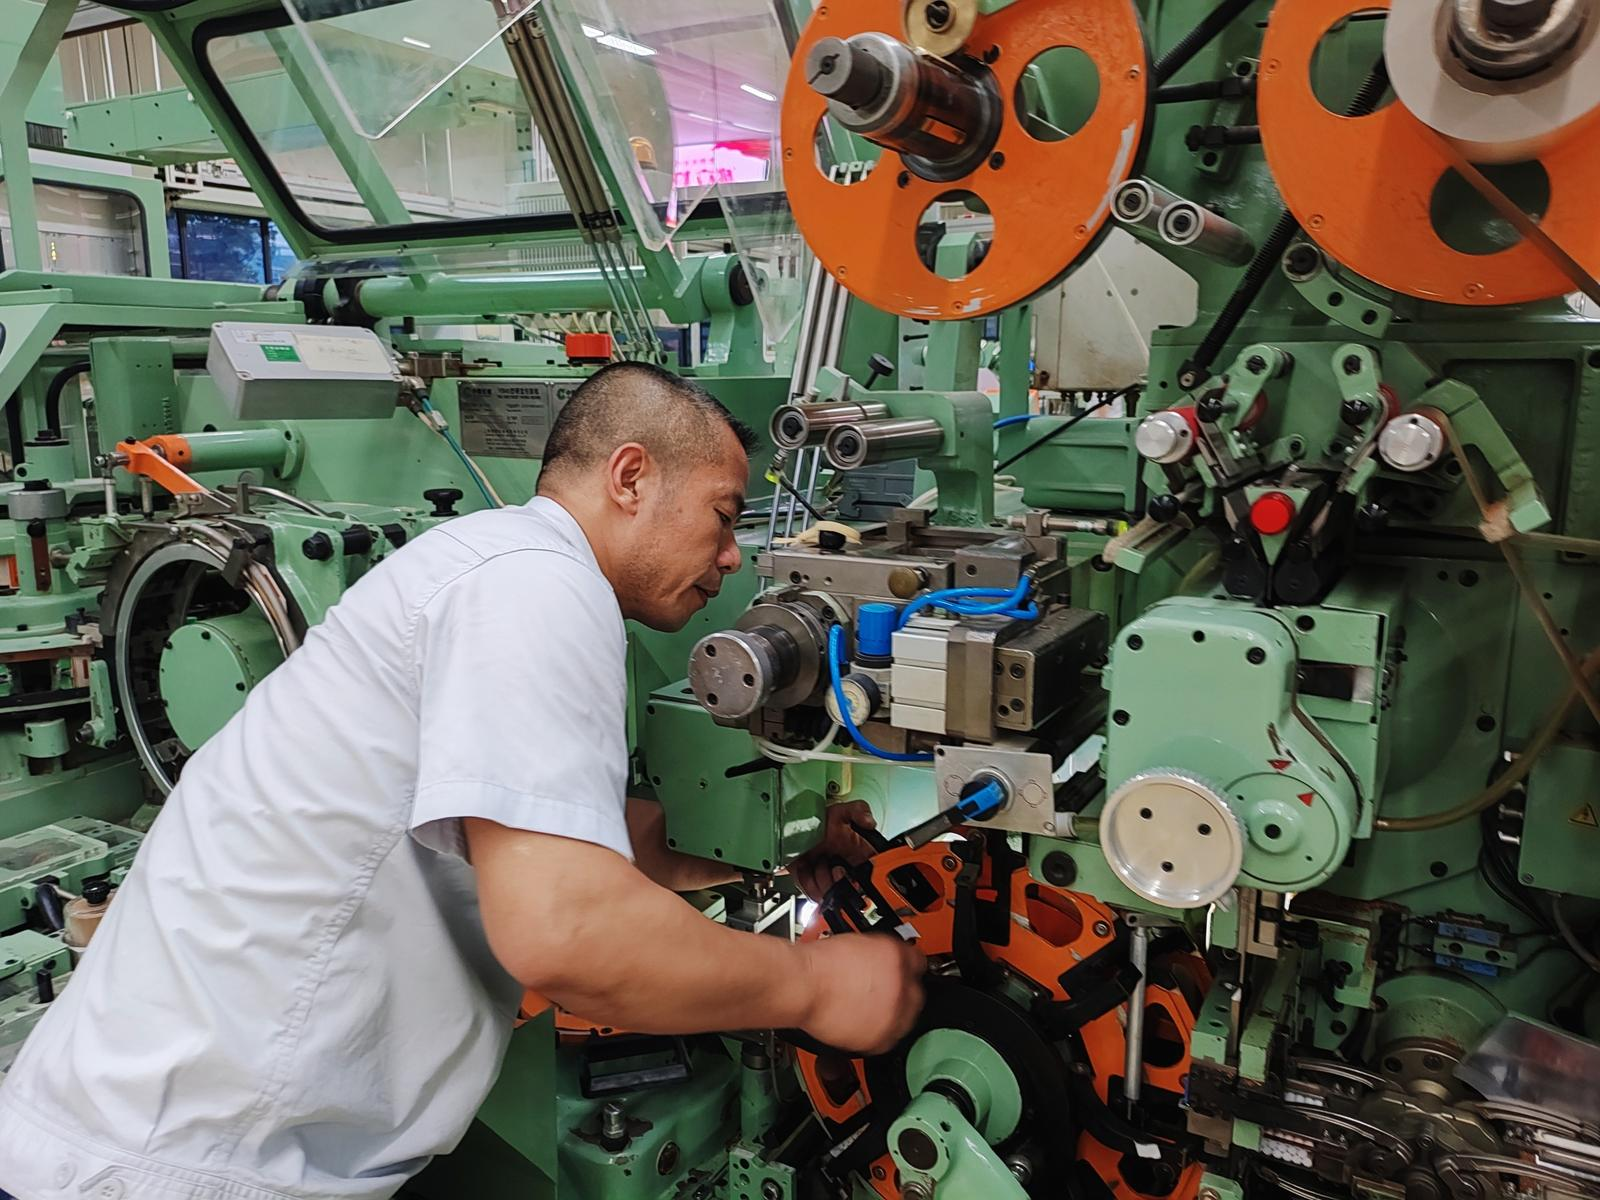
一家模具厂的做法更直接——拿手机拍老师傅的操作过程。
每次老师傅处理特殊情况(比如修模、调机、解决震刀),旁边的人就用手机录下来。录完简单剪辑一下,配上文字说明,存在系统里。
日积月累,攒了两百多个”经验视频”。新来的员工遇到类似问题,先翻翻视频库,看看老师傅当时怎么处理的,比纯文字手册直观得多。
3. 用系统固化”问题处理流程”
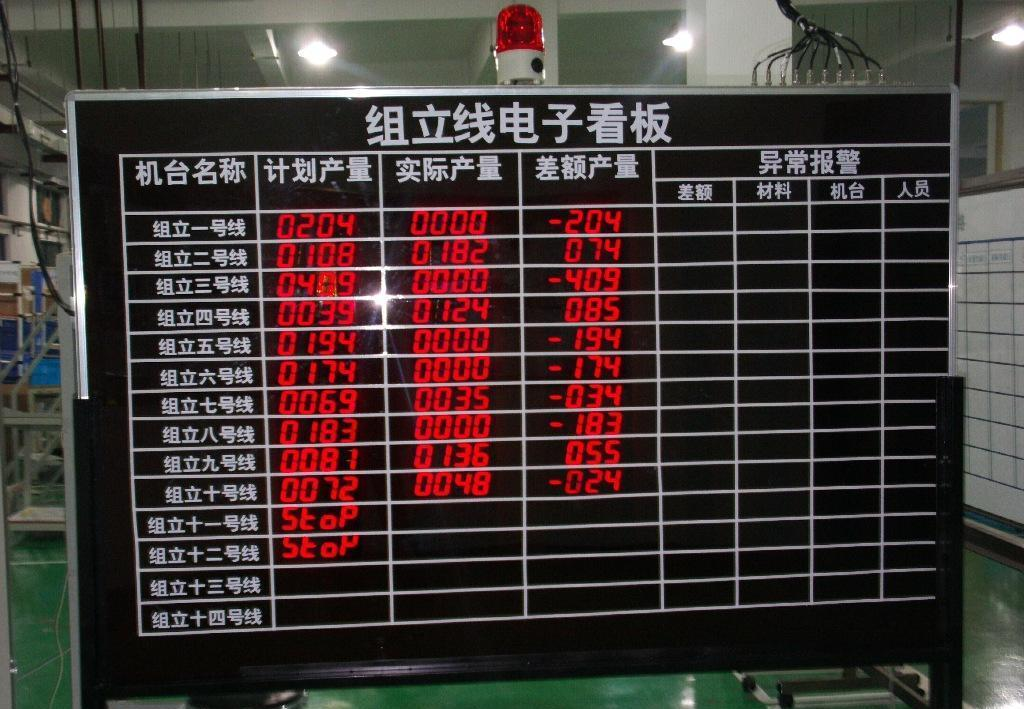
这个做法更系统一些。有家做自动化零件的工厂,把常见的生产异常处理流程固化到了管理系统里。
比如:
- 出现尺寸偏差 → 系统弹出排查清单(刀具磨损?装夹松动?热变形?)
- 表面粗糙度超标 → 系统推荐参数调整方向
- 异常声音 → 系统列出常见原因和处理步骤
这些排查清单和处理建议,都是从老师傅的经验里提炼出来的。新人遇到异常,按系统提示一步步排查,虽然比不上老师傅的判断力,但至少不会手足无措。
经验传承的本质是什么
说到底,经验传承的核心不是”记录”,而是“把隐性知识变成可复用的显性知识”。
老师傅的价值不只是”他会干”,更在于”他知道什么时候该怎么调整”。这种判断力,才是真正需要传承的东西。
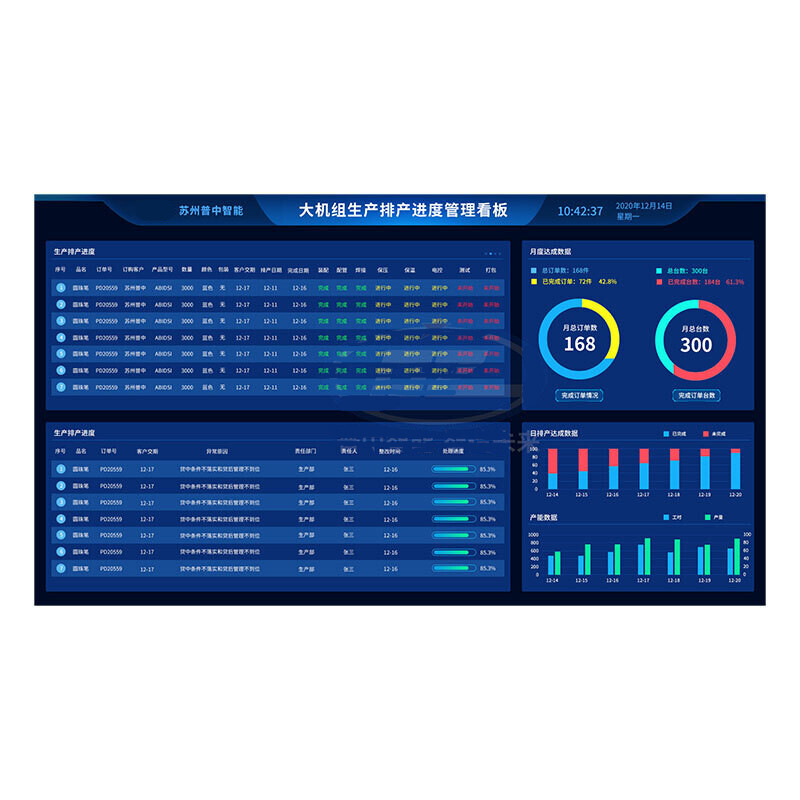
有些工厂现在在尝试用AI来辅助这件事——把老师傅的操作数据、口述经验、异常处理案例喂给模型,让AI来”学习”老师傅的判断逻辑。虽然还在早期阶段,但方向是对的。
对中小工厂来说,不用想那么远,先把最基础的事情做好:
- 把关键工序的参数标准化记录下来
- 把常见的异常处理流程整理成清单
- 把老师傅的操作过程用视频留档
这三件事投入不大,但一旦做了,就是工厂最宝贵的知识资产。
写在最后
老师傅总会退休的,这是自然规律。但如果一个工厂的核心能力全装在几个人的脑子里,那这个工厂的抗风险能力就太弱了。
经验传承这件事,不是等老师傅要走的时候才着急,而是从今天就开始做。
把”人走艺留”变成制度,而不是靠运气。
这才是中小工厂在人才困境下最务实的选择。