

仓库乱成菜市场,找料比干活还累
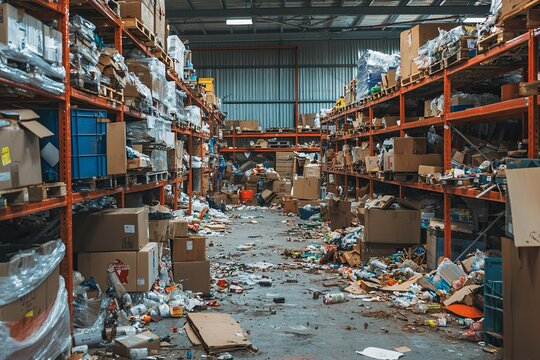
做工厂的都知道一句话:车间的效率,一半取决于仓库。
仓库管得好,车间接到订单,物料随叫随到,生产顺顺当当。仓库管不好,生产等着用料,仓库里翻半天找不到,或者账面上有、实际上没有,急得车间主任直骂娘。
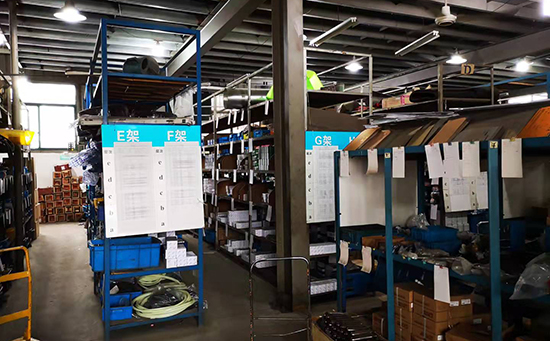
这不是段子,这是很多中小工厂每天都在上演的真实场景。尤其是做了几年的老厂,品种越来越多、物料越来越杂,仓库就像滚雪球一样越来越乱。
仓库管理乱,根因在哪?
我走访过不少工厂,仓库问题大同小异,总结起来就几个原因:
1. 没有固定库位。 物料到了往哪一放就行,反正地方够。结果呢?同一个物料可能出现在三四个地方,找的时候全靠运气。新来的仓管员更是一脸懵,不知道料在哪,只能挨个货架翻。
2. 账实不符。 ERP里显示还有200个,实际去拿可能就剩50个。差异哪来的?领料没登记、报废没扣减、采购多了少收了没人发现——日积月累就成这样了。到最后连仓管员自己都不信账了,每次都是”我去数数”。
3. 先进先出执行不了。 新料到了先拿新的用,老料一直在角落里吃灰。等到发现的时候,已经过期了、生锈了、不能用了。这个问题在铸造、注塑行业特别明显——有些原材料放久了受潮,直接报废。
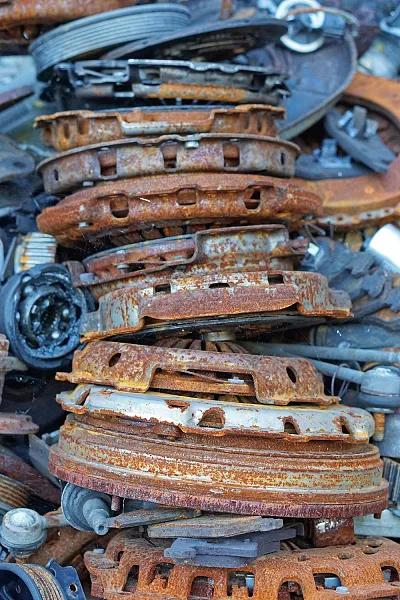
4. 没人管呆滞料。 订单取消了,对应的物料还在仓库里。时间久了没人知道这批料是干嘛的、要不要处理,就一直堆着。有些厂的呆滞料占了仓库30%以上的面积,真正有用的物料反而挤不下了。
5. 出入库全靠手记。 领料单、入库单全是纸质的,写完了往文件筐一扔。时间长了纸单堆积如山,想找某笔记录比大海捞针还难。而且手写容易出错——料号写错一位、数量多写一个零,查都不知道从哪查起。
这些问题单看都不大,但叠在一起,就是一个字:乱。
一家五金厂的仓库改造实录
说个真实的例子。
有一家做五金配件的厂,100多平米的仓库,存了几千种物料。以前仓库就一个人管,老张,干了十年了,闭着眼睛都知道料在哪。
但老张退休之后,问题来了。新来的仓管员根本搞不清楚状况,找料全靠问人,发料经常出错,盘点更是灾难——差异率高达15%以上。车间主任天天抱怨:”我要个M8螺丝都找半天,这仓库还怎么干?”
老板下决心整改,分了几步走:
第一步:整理+分区。 把仓库清理了一遍,呆滞料该退的退、该卖的卖,直接清出了30%的空间。然后按物料类型分区:原材料区、半成品区、成品区、辅料区,每个区有明确标识。分区之后,至少知道”大方向”在哪了。
第二步:定库位、贴标签。 每种物料有固定的存放位置,货架上贴标签,标明物料编码、名称、规格。物料来了必须放固定位置,不准随便塞。系统里也建好了库位信息,查物料的时候直接告诉你”在A区3排2层”。
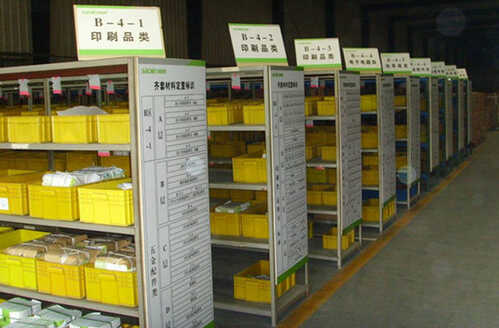
第三步:出入库全部走系统。 以前领料靠手写单子,现在用系统扫码出库,每次操作自动记录。账目和实物开始慢慢对上。而且系统能控制——没有生产工单就不能领料,超额领料必须审批。从根源上堵住了”随意取用”的漏洞。
第四步:定期循环盘点。 不搞年底大清算了,每周抽盘一部分物料,发现差异及时查原因、及时纠正。日积月累,账实一致性越来越好。
整改三个月后,仓库差异率从15%降到3%以内,找料时间从平均20分钟降到5分钟,仓管员的工作量反而下降了——因为不用再花大量时间翻找和补账了。
仓库管理数字化的关键作用
上面说的这些动作,听起来不复杂对吧?但很多工厂就是做不好。
原因很简单:靠人管,必然出错。
人会忘登记、会放错位置、会数错数量。这些都是人性,不是态度问题。你让一个人一天做上百次出入库操作,他能保证每次都准确吗?
数字化工具的价值在于:
- 每一笔出入库都必须扫码确认,不是想记就记、不想记就不记
- 库位和物料绑定,系统告诉你放哪里就放哪里,不会混乱
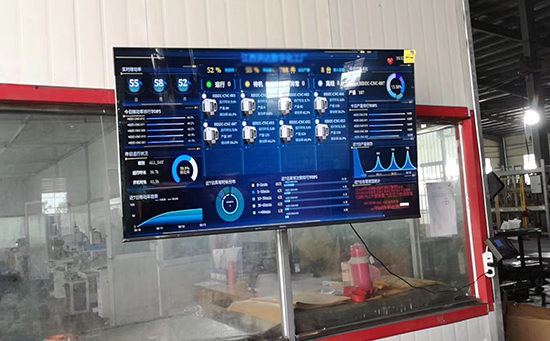
- 库存实时更新,不用等到盘点才发现差异
- 呆滞料自动预警,超过一定时间没动过的物料,系统自动提醒你处理
- 安全库存预警,低于安全值自动触发采购申请,不用等车间喊没料
这不是什么高大上的东西,就是一个基础的管理工具。但对中小工厂来说,能把仓库管好,车间效率至少提升20%——这不是我说的,是好多老板的亲身体验。
仓库管理搞好的核心原则
总结下来就三条:
1. 物料有固定位置,出入有记录。 这是最基础的要求,做不到这一点,其他的都白搭。
2. 账实必须一致,差异必须追查。 定期盘点不是走形式,而是发现问题、堵住漏洞。
3. 让系统替你管。 人管仓库靠记忆、靠责任心,但系统管仓库靠规则、靠流程,后者的稳定性远高于前者。
仓库这东西,你不理它它就乱,你管好了它就是生产力。与其天天催车间提效,不如先把仓库理顺了。
你们厂仓库现在是什么状态?有什么好的管理经验?评论区聊聊。