
摘要:本文主要阐述了MES系统的定义、功能与作用。首先对MES系统进行了简单的介绍,详细阐述了MES系统在优化企业生产过程、提高生产效率、质量管理和物料追溯等方面的作用,并分别从MES系统的实时性、追溯性、跨部门性和数据收集与分析四个方面进行了详细的阐述。最后通过总结,强调了MES系统在数字化转型过程中的重要性。
1、MES系统的定义
MES(Manufacturing Execution System)生产执行系统是一种全面控制生产过程的集成信息系统,与ERP(Enterprise Resource Planning)系统和SCADA(Supervisory Control And Data Acquisition)系统联接,对生产过程进行优化、控制、反馈。MES系统主要用于生产领域,是企业数字化转型过程中的重要组成部分。
MES系统可同时管理多种生产资源,包括人员、设备、原料、产品等,有效协调整个生产过程,将采集到的实时数据进行整合、处理和转化,通过系统的反馈和控制,优化生产流程,保证生产线的正常运转。
MES系统是一种可扩展的信息平台,通过与企业其他系统(如ERP、SCADA等)的接口联通,兼容不同的业务流程和生产环境。MES系统在生产模块的数据汇总和分析应用方面,为企业数字化转型提供了重要助力。
2、MES系统的功能与作用
2.1 实时性:
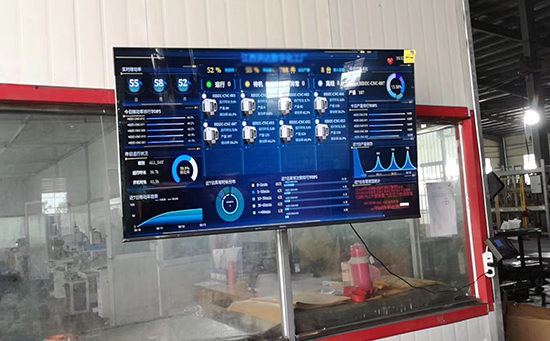
MES系统可以实时采集生产现场数据,建立现场数据采集系统,将现场采集点的数据通过SQL数据库搬迁至MES系统。MES系统会对采集到的数据进行整合处理,与企业计划、ERP系统等进行协调,形成指导生产的实时数据。生产人员通过MES系统得到实时数据,根据数据及时做出反应、调整生产计划和生产过程,从而保证生产流程的自动化、规范化和有序化。
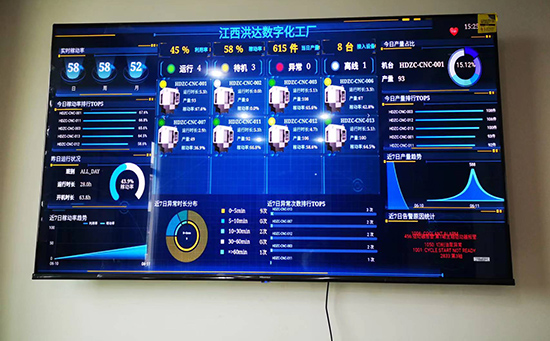
同时,MES系统也具有生产实时监控和质量检测等功能,实现对生产现场的全面控制。MES系统对全面可视化、快速反应、规范化生产进行高效支持,有效提升企业生产的现代化和自动化水平。
2.2 部门协同性:
MES系统适用于企业多部门生产管理,实现了各部门信息交互、管理协调以及生产数据共享。MES系统将企业内部的多部门生产数据进行了整合、分析,并将其与企业计划、质量管理、原材料配送和产品生产等联通起来,实现了企业内部各环节完美衔接。
MES系统的部门协同性,既保证了生产部门间的良性互动及高效运作,也加强了质量管理和风险控制,同时还从根本上保证了企业生产的整体优势与竞争力。
2.3 物料追溯性:
MES系统通过RFID等自动识别技术,实现了原材料、半成品与成品的全程追溯。MES系统会对原材料、零部件到成品整个生产过程进行跟踪,并根据实时数据为追溯提供准确有效的基础数据。MES系统通过记录各种操作和过程,并及时掌握相关账号、数据,完善了生产历程的全过程追溯性。通过对生产过程上下游的透彻监控, MES系统在工业企业的质量与安全管理方面起到了至关重要的作用。
2.4 数据收集与分析:
MES系统可以将生产流程、生产能力、材料消耗、计划完成情况等企业数据进行收集并进行量化分析。通过对企业各业务环节的全方位数据敏感性分析, MES系统深入掌握的体系安排,规范生产管理者的决策制定并提升企业的效益。MES系统通过收集和分析数据,可以帮助企业追溯问题源头,结合历史数据,优化企业生产过程,提高生产效率,从而提高企业竞争力。
3、MES系统在数字化转型中的重要性
MES系统也是数字化转型的重要组成部分,随着智能制造的发展,MES系统的应用越来越广泛。MES系统通过建立生产物流信息系统,对生产过程实现全程控制和标准化,为生产过程中的问题解决提供了途径。
MES系统根据企业的实际生产情况进行个性化定制和优化,实现与其他系统的高效协同,重要的是能够在生产计划安排、生产运营、物料配送和售后服务等方面,优化企业供应链管理,进行生产流程改进,从而实现数字化生产、生产信息化、生产智能化。
总结:
综上所述,MES系统的出现极大地提升了企业生产的效率和质量。随着工业4.0的到来,MES系统作为基础头部信息系统,为智能制造提供了有力的信息化支持。同时MES系统也要不断地升级改进,适应未来数字化转型的挑战。因此,企业应注重MES系统的建设,在数字化转型中得到更好更全面的应用和推广,提升企业的生产运营效率和管理水平。
本文由苏州通商软件https://www.6erp.cn/整理